
Comprendre la technologie SLS fonctionnement étapes applications avantages et limites
Une pièce sort d’une imprimante 3D SLS comme d’un bloc de poudre. Rien ne la soutient, aucun échafaudage visible, seulement une forme solide cachée dans un lit de matière fine. C’est l’un des grands intérêts de cette technologie, elle permet de fabriquer des objets complexes sans structures de support.
La technologie SLS, pour Selective Laser Sintering, fait partie des méthodes d’impression 3D les plus utilisées pour produire des prototypes solides, des petites séries et certaines pièces finales. Elle repose sur un principe simple à comprendre, mais très précis à maîtriser, un laser chauffe une poudre jusqu’à lier ses particules entre elles, couche après couche.

Le principe du SLS repose sur une poudre et un laser
Le SLS appartient à la famille des procédés de fabrication additive sur lit de poudre. Contrairement à une imprimante 3D à filament, qui dépose une matière fondue par un embout, une machine SLS travaille avec une cuve remplie de poudre. Cette poudre devient la matière première de la pièce.
Le fonctionnement général suit une logique répétée des centaines ou des milliers de fois :
Une fine couche de poudre est étalée sur une plateforme.
Un laser trace la forme de la pièce sur cette couche.
Les particules chauffées se lient entre elles.
La plateforme descend légèrement.
Une nouvelle couche de poudre est déposée.
Le cycle recommence jusqu’à former l’objet complet.
Le terme « frittage » désigne le fait de lier des particules sous l’effet de la chaleur, sans toujours liquéfier totalement la matière comme dans une coulée classique. Dans le cas des polymères utilisés en SLS, la matière peut atteindre un état très proche de la fusion locale. Les grains ramollissent, se soudent entre eux et créent une zone solide.
La poudre non atteinte par le laser reste en place. Elle entoure la pièce pendant l’impression et joue un rôle de support naturel. C’est ce qui rend possibles des formes internes, des canaux, des charnières intégrées ou des structures ajourées qui seraient beaucoup plus difficiles à produire avec d’autres méthodes.
Les matériaux les plus courants sont des poudres de polymères, en particulier le polyamide, souvent appelé nylon. Le PA12 est très répandu, car il offre un bon équilibre entre solidité, précision et stabilité. On trouve aussi du PA11, des poudres chargées en fibres ou en billes de verre, et des matériaux souples comme certains TPU. Pour les métaux, on parle souvent de procédés proches, comme la fusion laser sur lit de poudre, mais le SLS est surtout associé aux plastiques techniques.
Les étapes du processus SLS vont bien au-delà de l’impression
La réussite d’une pièce SLS ne dépend pas seulement du laser. Elle repose sur toute une chaîne de préparation, de réglage, de refroidissement et de finition. Chaque étape influence la qualité finale.
La préparation du modèle numérique
Tout commence par un fichier 3D. La pièce est dessinée dans un logiciel de CAO, puis exportée dans un format lisible par la machine. Le fichier est ensuite préparé par un logiciel de tranchage.
Ce logiciel découpe le modèle en couches très fines. Il calcule aussi le chemin que le laser devra suivre. Dans une machine SLS, l’opérateur peut placer plusieurs pièces dans le même volume de fabrication. On parle souvent d’imbrication ou de remplissage du bac. Comme la poudre soutient les objets, il est possible d’empiler les pièces dans l’espace disponible, à condition de conserver les distances nécessaires entre elles.
Cette étape a un effet direct sur le coût et le délai. Un bac bien rempli utilise mieux la machine et réduit le gaspillage d’espace.
La préparation de la poudre
La poudre doit être propre, sèche et régulière. Si elle contient trop d’humidité ou des grains agglomérés, la qualité peut baisser. Les pièces risquent alors de présenter des défauts de surface, une résistance moins régulière ou des zones mal fusionnées.
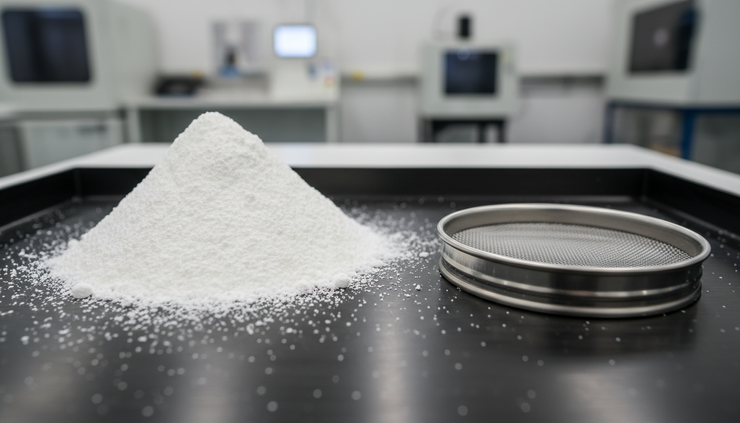
Avant l’impression, la poudre peut être tamisée. Dans de nombreux ateliers, une partie de la poudre non frittée est récupérée après fabrication, puis mélangée avec de la poudre neuve. Ce mélange doit rester contrôlé, car une poudre trop vieillie peut changer de comportement sous la chaleur.
La granulométrie compte aussi. Des grains fins favorisent le détail, mais ils doivent rester faciles à étaler. Une poudre trop irrégulière donne des couches moins homogènes.
Le préchauffage de la chambre
La machine chauffe l’ensemble du volume de fabrication à une température proche du point où la poudre commence à se lier. Ce préchauffage est essentiel. Il réduit l’énergie que le laser doit apporter et limite les contraintes thermiques.
Si la différence de température est trop forte entre les zones traitées par le laser et le reste de la poudre, les pièces peuvent se déformer. Le contrôle thermique est donc l’un des points les plus sensibles du SLS.
Le passage du laser et la fusion des particules
Une fois la couche de poudre étalée, le laser se met en mouvement. Il ne balaie pas toute la surface au hasard. Il suit précisément les contours et les zones pleines prévues dans le fichier numérique.
Dans les machines polymères, le laser est souvent un laser CO₂. Il apporte une énergie concentrée à la poudre. Les particules absorbent cette énergie, chauffent rapidement et se soudent à leurs voisines. La machine règle plusieurs paramètres :
La puissance du laser
La vitesse de balayage
L’écart entre deux passages
L’épaisseur des couches
La température du lit de poudre
Ces réglages doivent s’accorder avec le matériau. Une énergie trop faible cause un mauvais frittage. La pièce devient fragile ou poreuse. Une énergie trop forte peut brûler la matière, arrondir les détails ou provoquer des déformations.
Le refroidissement et l’extraction des pièces
Quand l’impression est terminée, les pièces ne sortent pas tout de suite. Le bloc de poudre doit refroidir lentement. Cette phase peut sembler passive, mais elle protège la géométrie des pièces. Un refroidissement trop rapide augmente le risque de gauchissement.
Après refroidissement, l’opérateur sort le « cake », c’est-à-dire le volume de poudre contenant les pièces. Les objets sont dégagés manuellement ou avec des équipements adaptés. La poudre libre est récupérée, puis les pièces passent au dépoudrage.
Les finitions après fabrication
Une pièce SLS brute présente souvent une surface légèrement granuleuse. Selon l’usage, elle peut être utilisée telle quelle ou recevoir une finition :
Microbillage pour améliorer l’aspect de surface
Teinture pour obtenir une couleur homogène
Polissage ou lissage chimique selon le matériau
Usinage local pour des surfaces fonctionnelles précises
Insertion d’éléments filetés ou d’axes métalliques
Ces finitions permettent de passer d’une pièce technique brute à un composant prêt à être monté.
Les applications du SLS touchent de nombreux secteurs
Le SLS s’est imposé dans l’impression 3D professionnelle parce qu’il produit des pièces solides, fonctionnelles et sans support. Il ne sert pas seulement à faire des maquettes. Il intervient dans la conception, les tests, la production et la maintenance.
Le prototypage fonctionnel
Les bureaux d’étude utilisent le SLS pour tester des formes, des assemblages et des mécanismes. Une pièce en nylon SLS peut être vissée, clipsée, manipulée et montée dans un prototype. Elle supporte mieux les essais qu’un modèle purement visuel.
Par exemple, un fabricant peut imprimer un carter, une poignée ou une charnière pour vérifier l’ergonomie avant de lancer un moule d’injection. Cela réduit les allers-retours et aide à détecter les problèmes plus tôt.
La fabrication de petites séries
Le SLS convient bien aux séries limitées. Quand quelques dizaines ou quelques centaines de pièces sont nécessaires, créer un moule peut coûter trop cher ou prendre trop de temps. La fabrication additive permet alors de produire directement les pièces.
Cette approche sert pour des composants personnalisés, des accessoires techniques, des pièces de remplacement ou des produits de niche. Elle aide aussi à garder une production flexible, sans stocker de grands volumes.
Les outillages et aides de production
Dans l’industrie, le SLS produit aussi des gabarits, des supports de contrôle, des guides de perçage ou des protections. Ces objets ne sont pas toujours visibles dans le produit final, mais ils facilitent le travail en atelier.
Une pièce SLS légère et solide peut remplacer un élément usiné plus lourd. Elle peut aussi intégrer des formes adaptées à un poste de travail précis.

Les secteurs médical, transport et biens de consommation
Dans le domaine médical, le SLS peut servir à produire des orthèses, des modèles anatomiques ou des composants adaptés à une personne. Ces usages demandent des matériaux et des validations spécifiques, mais la capacité de personnalisation reste un atout majeur.
Dans le transport, la technologie sert à créer des prototypes de conduits, de supports, de boîtiers ou de pièces légères. Dans les biens de consommation, elle permet de tester des lunettes, des accessoires, des coques ou des pièces aux formes difficiles à mouler.
Le SLS est aussi intéressant pour les géométries internes. Des réseaux de canaux, des treillis ou des structures allégées peuvent réduire la masse sans supprimer toute la résistance.
Les avantages de la technologie SLS sont concrets
La technologie SLS séduit parce qu’elle combine liberté de forme et performance mécanique. Ses bénéfices ne sont pas théoriques. Ils se voient dans la manière de concevoir et de produire.
Grande liberté géométrique
La poudre soutient la pièce, ce qui évite la plupart des supports et autorise des formes complexes.
Production en lot
Plusieurs pièces peuvent être placées dans le même volume, ce qui rend la fabrication de petites séries efficace.
Bonne répétabilité
Avec des paramètres maîtrisés, la technologie donne des résultats réguliers d’un lot à l’autre.
Pièces fonctionnelles
Les matériaux comme le nylon permettent d’obtenir des composants résistants, souples selon les cas et adaptés aux essais.
Moins d’assemblages
Une pièce peut intégrer des clips, charnières, logements, canaux ou structures internes dès la conception.
Pas de support à retirer
Le post-traitement se concentre surtout sur le dépoudrage et les finitions.
La liberté de conception est sans doute l’avantage le plus connu. Elle permet de penser une pièce pour sa fonction plutôt que pour les contraintes d’un moule ou d’un outil de coupe. Cela ne veut pas dire que tout est possible sans règles. Les épaisseurs minimales, les jeux d’assemblage et l’évacuation de la poudre doivent être anticipés.
Le SLS aide aussi à réduire certaines étapes. Une pièce qui aurait nécessité plusieurs composants assemblés peut parfois être imprimée en une seule fois. Cela peut simplifier la maintenance et limiter les points de faiblesse.
Les limites du SLS doivent être prises au sérieux
Le SLS n’est pas la réponse idéale à tous les projets. Il offre beaucoup de possibilités, mais il impose aussi des contraintes techniques, économiques et pratiques.
La première limite concerne l’aspect de surface. Une pièce SLS brute n’a pas la finition lisse d’une pièce injectée dans un moule poli. Sa texture est fine, mais granuleuse. Pour des pièces visibles ou manipulées par des clients, une finition supplémentaire peut être nécessaire.
La précision est bonne, mais elle dépend de la géométrie, du matériau et du refroidissement. Les grandes pièces plates peuvent se déformer. Les zones fines peuvent être fragiles. Les tolérances très serrées demandent parfois un usinage après impression.
Le temps de cycle est aussi à considérer. L’impression peut être longue, puis le refroidissement ajoute encore du délai. Pour une pièce unique, cela reste souvent acceptable. Pour de très grands volumes, l’injection plastique reste généralement plus adaptée une fois le moule amorti.
La gestion de la poudre demande de la rigueur. Il faut la stocker, la tamiser, la mélanger avec soin et protéger les opérateurs de l’inhalation de poussières. Les machines professionnelles utilisent des systèmes prévus pour cela, mais l’environnement de travail doit rester contrôlé.
Enfin, le choix des matériaux reste plus limité que dans d’autres procédés de fabrication. Le nylon couvre beaucoup de besoins, mais il ne remplace pas tous les plastiques techniques ni tous les métaux.

Quand choisir le SLS pour un projet de fabrication
Le SLS est un bon choix quand la pièce doit être fonctionnelle, complexe et produite en faible ou moyenne quantité. Il est particulièrement pertinent si les supports poseraient problème avec une autre technologie d’impression 3D.
Il convient bien aux projets qui demandent :
Des géométries complexes ou internes
Des pièces solides en polymère technique
Des prototypes proches de l’usage final
Des petites séries sans moule
Des composants personnalisés
Des outillages légers pour atelier
Il est moins adapté si le besoin principal est une surface très lisse dès la sortie machine, un coût très bas en très grande série ou une matière spécifique non disponible en poudre SLS.
Le bon réflexe consiste à partir de l’usage final. La pièce doit-elle résister à des chocs, à des flexions, à la chaleur, à l’humidité, à des frottements répétés ? Doit-elle être belle, précise, légère, étanche, flexible ? Ces réponses orientent le choix du matériau, de la technologie et des finitions.
Le SLS montre toute sa valeur quand il est intégré dès la conception. Une pièce simplement copiée depuis un dessin prévu pour l’usinage ne profite pas toujours du procédé. En repensant les formes, les évidements, les assemblages et les fonctions intégrées, il devient possible de créer une pièce plus légère, plus simple et parfois plus efficace.
La technologie SLS n’est donc ni une curiosité de laboratoire ni une solution magique. C’est un outil industriel puissant, fondé sur une idée claire, transformer une poudre en objet solide grâce à un laser précis. Bien utilisée, elle ouvre des options très utiles pour prototyper, fabriquer et personnaliser des pièces. Le meilleur résultat vient d’un équilibre entre conception, matériau, réglage machine et finition.


Commentaires